Proizvodnja cijevi od nehrđajućeg čelika serije 400: Vodič za postupak bez spajki i zavarenih cijevi
News Details
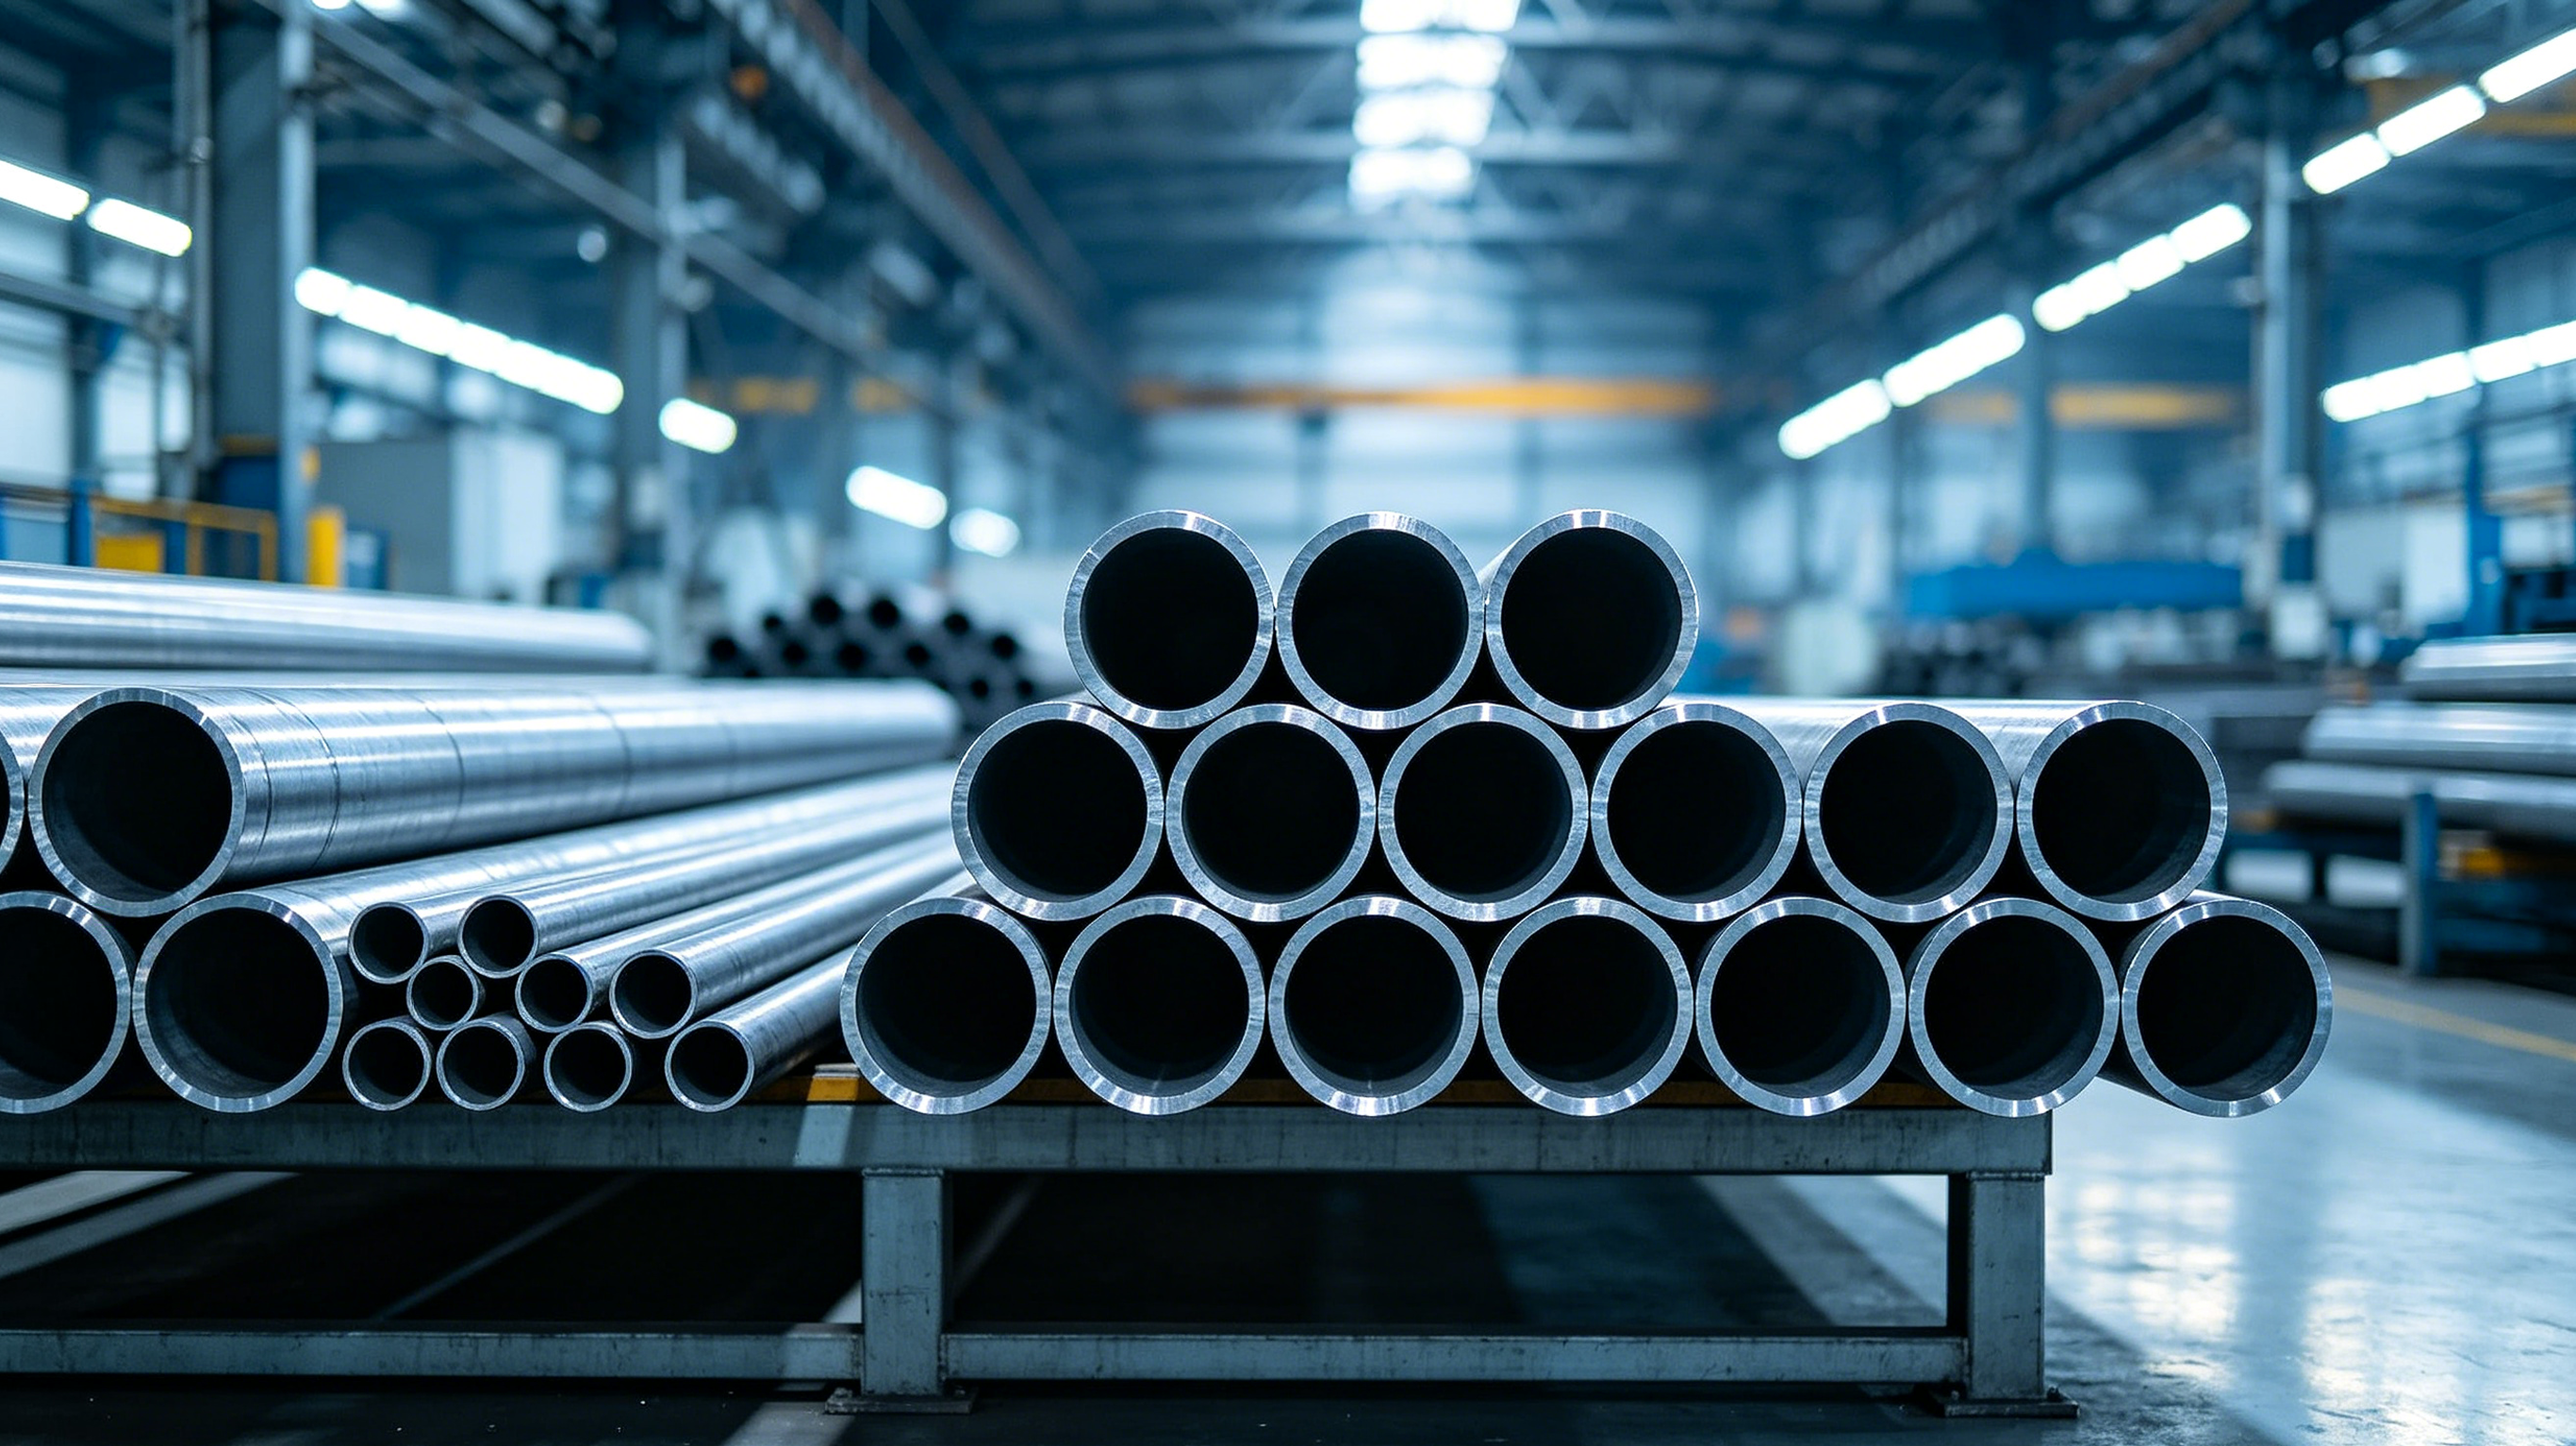
U modernoj industrijskoj proizvodnji, nehrđajući cijev serije 400 služi kao vitalan komponent za izmjenjivače topline, sustave ispušnih plinova automobila i cijevi za visokotlačne tekućine. Grupa serije 400 uključuje feritske čelike kao što su 409L i 430, kao i martenzitske čelike kao što su 410 i 420. Za razliku od uobičajenih metala serije 300, ovi specifični leguri zahtijevaju vrlo precizne postavke grijanja i hlađenja tijekom proizvodnje zbog svojih jedinstvenih magnetskih i strukturalnih svojstava.
Kako bi pomogli nabavnim menadžerima i inženjerima da razumiju kako se ovi materijali proizvode, tvornice dijele proizvodnju u dvije primarne metode: beskonačna i zavarena obrada. U ovom vodiču ćemo razložiti kompletan postupak proizvodnje korak po korak za obje vrste čeličnih cijevi.
Kompletan postupak proizvodnje beskonačnih cijevi serije 400
Beskonačne čelične cijevi izrađuju se od jednog cijelog komada metala bez ikakvih spojeva ili uzdužnih zavarnih zona. Stoga ovaj kontinuirani struktura ravnomjerno distribuira mehanički napon, što ga čini savršenim izborom za visokotlačne i sigurnosno kritične aplikacije.
1. Inspekcija sirovog materijala i grijanje
Put proizvodnje počinje s čvrstima okruglim čeličnim galetama. Prvo, radnici provjeravaju kemijski sastav čelika i brusaju sve površinske pukotine ili nedostatke. Ovaj korak je kritičan jer male površinske mane mogu se proširiti u duboke razdijelke tijekom faze vruće obrade. Zatim galete ulaze u veliku rotacionu peć za visokotemperaturno grijanje. Feritski čelici (409L/430) se grijaju do preciznog raspona od 1100°C do 1180°C, dok se martenzitske vrste (410/420) drže između 1050°C i 1120°C kako bi se spriječilo grubljenje zrna.
2. Rotaciono probadanje i smanjenje veličine
Nakon što galeta postane bijelo-vruća i meka, rotaciona probadna mlinica gura šiljak sa šiljkom ravno kroz središte čvrstog bloka. Ova radnja silom razdire čvrsti metal u šuplju sirovu cijev. Nakon toga, mlinica sa šiljakom smanjuje debljinu stijenke, a višerolna dimenzionirna mlinica poboljšava vanjski promjer kako bi odgovarao strokim dimenzijskim ograničenjima. Cijevi tada prolaze kroz stanice brzog hlađenja zrakom kako bi se spriječilo stvaranje debelih oksidnih ljuski na površini metala.
3. Prilagođeno toplinsko liječenje i ispravljanje
Budući da različite legure serije 400 različito reagiraju na toplinu, tvornice koriste različite toplinske procese za završnu čvrstoću materijala:
-
Feritske cijevi (430/409L): Cijevi prolaze kroz kontinuirnu žarebnicu za žarenje na 800°C do 880°C, nakon čega slijedi sporo hlađenje. Ovaj proces uklanja unutarnje napone i čini metal dovoljno mekim za lakno savijanje i izradu.
-
Martenzitske cijevi (410/420): Cijevi u mekom stanju prolaze kroz standardno žarenje na 750°C do 820°C. Međutim, za visokotlačne ili otpornost na trošenje cijevi, radnici primjenjuju sveobuhvatni proces kaljenja i visokotemperaturnog temperiranja kako bi maksimizirali fizičku tvrdoću.
Konačno, cijevi prolaze kroz automatsku višerolnu ispravljačku mašinu kako bi se ispravile sve savijanja, nakon čega slijedi pucanje metalnim kugicama ili kiselinski skidanje kako bi se uklonile tamne površinske okside.
4. Testiranje, dimenzioniranje i završna obrada
Prije isporuke, ispravljene cijevi prolaze kroz strogo nedestruktivno testiranje, koristeći i vrtložni strujni i ultrazvučni uređaji kako bi se provjerile unutarnje mane ili nejednake stijenke. Zatim se cijevi režu na točne duljine. Ovisno o klijentskim nacrtima, unutarnje i vanjske površine dobivaju mehaničku ogledalsku poliranje, četkanje sa tankim linijama ili kemijsku pasivaciju. Konačno, svaka pojedinačna cijev prolazi kroz hidrostatički test tlaka vode kako bi se garantiralo da nema curenja prije završne pakiranje.
Kompletan postupak proizvodnje zavarenih cijevi serije 400
Dok beskonačna proizvodnja fokusira na čvrste galete, proizvodnja zavarenih cijevi oslanja se na kontinuirane automatizirane strojeve kako bi pretvorile ravne čelične trake u visokostručne šuplje cijevi. Ova metoda nudi odličnu dosljednost debljine stijenke i troškovnu učinkovitost za transport tekućina i strukturalne okvire.
1. Rezanje, nivljanje i kontinuirano valjanje
Proces počinje s velikim kalemovima hladno valjanih nehrđajućih čeličnih traka serije 400. Mašina za rezanje reže široke metalne ploče u uske trake koje odgovaraju ciljanom promjeru cijevi. Te trake prolaze kroz nivljene role kako bi postale potpuno ravne prije ulaska u kontinuirnu valjačku mlinicu. Unutar ove mašine, niz oblikovanih rola postupno savija pokretnu ravan čeličnu traku u čvrstu, kružnu šuplju oblik.
2. Visokofrekventno zavarivanje i uklanjanje beadova
Kako se rubovi valjanih traka susreću, sustav visokofrekventne indukcijske zavarivanja koncentrira intenzivnu električnu energiju na šav. Mašina odmah topli susređene rubove i pritiska ih zajedno kako bi stvorila kontinuirani uzdužni zavarni spoj. Budući da legure serije 400 provode toplinu drugačije od varijanti serije 300, operateri precizno prilagođavaju snagu zavarivanja i brzinu cijevi. Odmah nakon zavarivanja, automatski unutarnji i vanjski skrapljivači rezaju visoke zavarne beadove, ostavljajući stijenke cijevi glatke kako bi se spriječilo buduće zagušnjavanje tekućina.
3. Ulinijsko toplinsko liječenje i dimenzioniranje
Zavarivanje prirodno uvodi lokalizirane napone i stvrdnju područja blizu šava. Stoga je ulinijsko toplinsko liječenje obavezan korak:
-
Za feritske cijevi 430 i 409L, ulinijsko brzo žarenje eliminira zavarne napone kako bi spriječilo razdvajanje cijevi tijekom buduće izrade.
-
Za martenzitske cijevi 410 i 420, zona zavarivanja može postati vrlo krhka. Stoga proizvodna linija koristi ulinijsko rješavajuće liječenje i sporo hlađenje kako bi smanjilo rizik od pucanja spoja.
Nakon hlađenja, višestruke dimenzionirane role poboljšavaju vanjsku kružnost i ispravljaju cijev u jednom kontinuiranom pokretu.
4. Detekcija kvalitete i završna obrada površine
Ulinijski sustav vrtložnog strujnog testiranja u realnom vremenu prati pokretnu cijev, automatski označavajući i rezajući sve dijelove s zavarnim rupućima ili mikro-pukotinama. Nakon rezanja cijevi na točne klijentske duljine, cijevi prolaze kroz kiselinski skidanje površine ili mehaničko poliranje kako bi se maksimizirala otpornost na koroziju. Konačno, serije prolaze kroz hidrostatičke testove tlaka, vizualne provjere dimenzija i testiranje solnim praskom prije nego što se označavaju i pakiraju za međunarodnu isporuku.
FAKESI: Vaš globalni partner za precizne čelične profile
Otkup trajno testiranih nehrđajućih čeličnih cijevi serije 400 zahtijeva iskusnog industrijskog partnera. FAKESI (Wuxi Jiangbo Intelligent Technology) djeluje kao svjetski vodeći precizni proizvođač specijaliziran za napredne beskonačne cijevi s visokim tolerancijama i prilagođene geometrijske profile. Istražujući našu tvornicu visokopreciznih čeličnih cijevi, globalni nabavni menadžeri mogu točno vidjeti kako optimiziramo sirove legure u visokoučinkovite industrijske komponente.
Kroz kalibrirane sustave višerolnog ispravljanja i napredne toplinske obrade, FAKESI isporučuje besprijekorne čelične profile koji se savršeno integriraju u automatizirane proizvodne linije. Naš tehnički tim osigurava da svaka serija kombinira apsolutnu dimenzijsku ravnost sa strukturalnom sigurnošću, omogućavajući međunarodnim klijentima da eliminiraju sekundarne ručne prilagodbe i smanje ukupne troškove radne snage u tvornici.
Zaključak
Zaključno, i beskonačne i zavarene proizvodne linije serije 400 zahtijevaju stroge tehničke kontrole za rukovanje metalurškim osobinama feritskih i martenzitskih legura. Odabirom prave metode proizvodnje s preciznim toplinskim liječenjem, tvornice mogu proizvesti vrlo pouzdane cijevi dizajnirane za zahtjevne industrijske zadatke.
Ako vam je potreban pouzdan globalni dobavljač koji razumije međunarodne standarde kvalitete i nudi prilagođene precizne čelične profile, nemojte tražiti dalje od FAKESI. Posjetite naš web sajt danas da biste pregledali naše sposobnosti obrade ili kontaktirali naš tehnički tim da dizajnira savršeno rješenje za cijevi za vaš sljedeći projekt.


