Čelične cevi visoke preciznosti: kako proizvođači kontroliraju unutarnji (ID) i vanjski (OD) promjer te ravnost
News Details
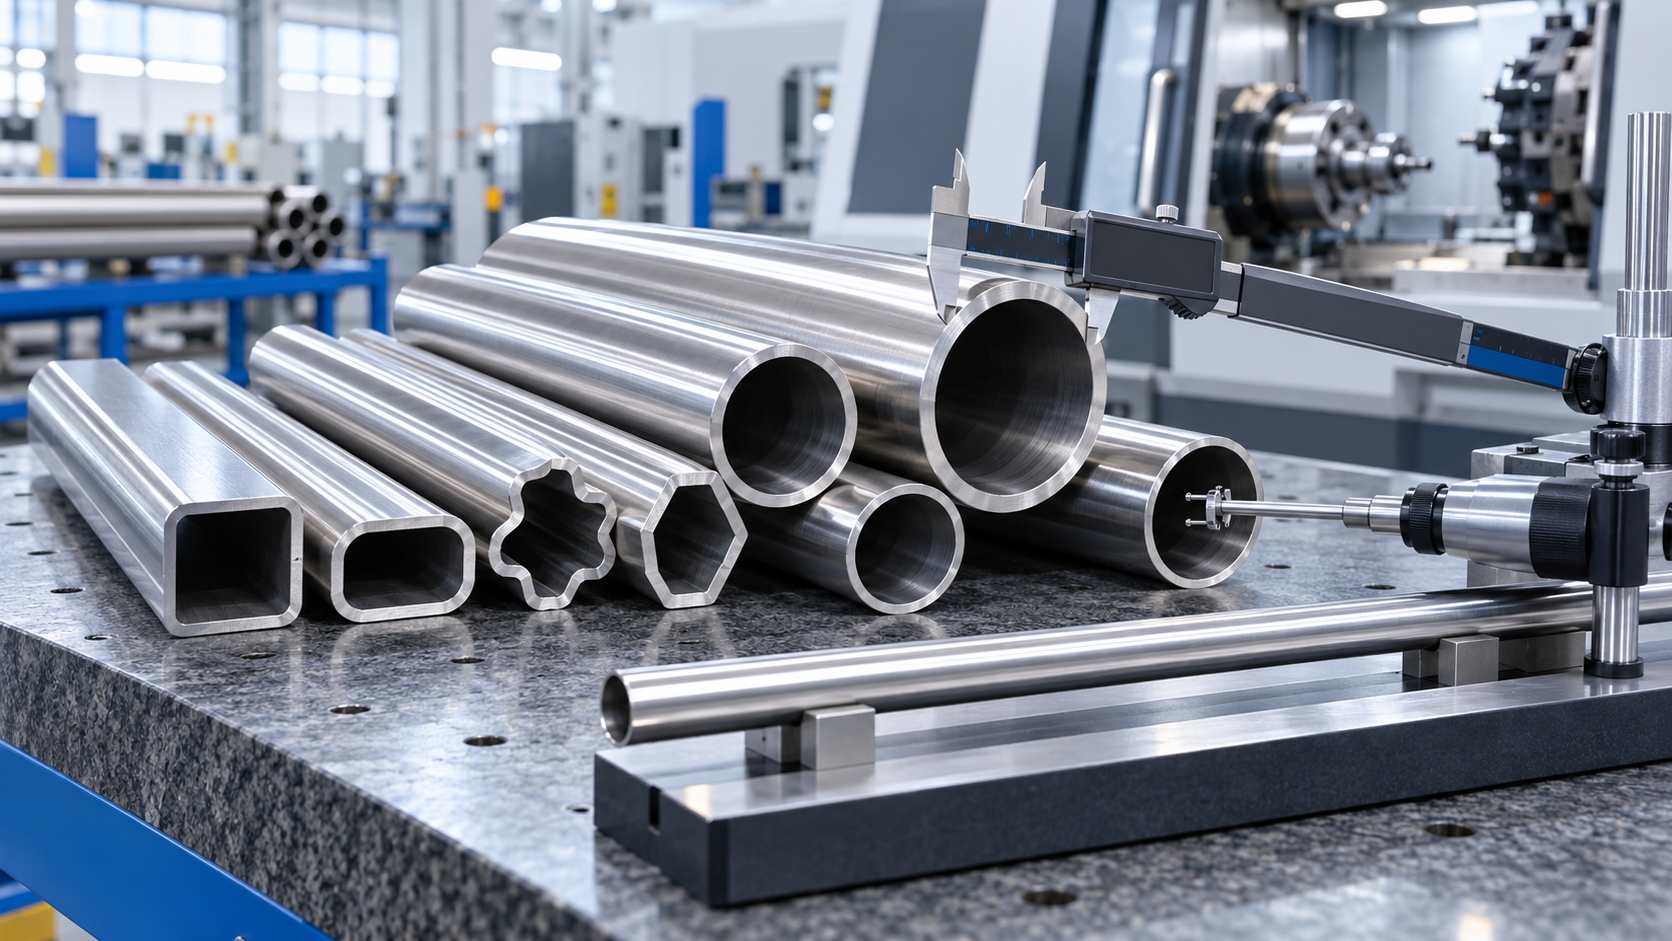
U mnogim industrijskim dijelovima, čelična cijev nije samo šuplja šipka. Mora odgovarati, kliziti, brtviti, okretati ili nositi opterećenje s malim prostorom za pogreške. Zato kupci često obraćaju pozornost na precizna cijev ID OD tolerancija i ravnost tolerancija prije nego što naruče.
Za hidraulične cilindre, automobilske dijelove, poljoprivredne pogonske osovine, kućišta motora, pneumatske sustave i komponente strojeva, čak i mala promjena veličine može dovesti do problema sa sklapanjem. Također može uzrokovati vibracije, curenje, rano trošenje ili loš kontakt površine.
Kao profesionalac proizvođač čeličnih cijevi, FAKESI se fokusira na precizne čelične cijevi, bešavne čelične cijevi, cijevi PTO pogonske osovine i čelične cijevi posebnog oblika. S hladnim izvlačenjem, završnom obradom i strogim pregledom, proizvođači mogu pažljivije kontrolirati veličinu i oblik cijevi od sirovog materijala do konačne otpreme.
Što je čelična cijev čvrste tolerancije?
Čelična cijev čvrste tolerancije je cijev izrađena uz bližu kontrolu nad ključnim dimenzijama. To obično uključuje:
- Unutarnji promjer ili ID
- Vanjski promjer ili OD
- Debljina zida
- Ravnost
- Roundness
- Kvaliteta površine
- Duljina
Jednostavno rečeno, cijev mora ostati vrlo bliza nacrtu ili specifikaciji kupnje. To je važno jer se mnoge cijevi koriste kao radni dijelovi, a ne samo kao konstrukcijski materijal.
Na primjer, cijev hidrauličkog cilindra treba glatku i stabilnu unutarnju provrtu. Cijev pogonskog vratila treba dobru ravnost kako bi se smanjile vibracije. Cijev kućišta motora treba kontrolirani OD i debljinu stijenke za točnu strojnu obradu. Stoga je kontrola tolerancije i pitanje kvalitete i pitanje izvedbe.
Zašto ID i OD tolerancija su važni
ID i OD utjecaj kontrole kako cijev djeluje s drugim dijelovima.
ID je važan kada se drugi dio kreće unutar cijevi ili kada unutarnja površina mora voditi, brtvu ili poduprijeti pritisak. Ako je ID premali, sklop može propasti. Ako je prevelik, dio može postati labav ili izgubiti performanse brtvljenja.
OD je jednako važan. Utječe na to kako se cijev uklapa u stezaljke, kućišta, ležajeve, zavarene sklopove ili strojno obrađene dijelove. Loša OD tolerancija može dovesti do dodatne strojne obrade, veće stope otpada i sporije proizvodnje.
Dakle, kada kupci traže preciznu cijev ID OD toleranciju, oni zapravo traže stabilne performanse, lakši sklop i niži ukupni trošak.
Kako proizvođači kontroliraju dimenzije cijevi
Proizvođači kontroliraju ID i OD kroz nekoliko povezanih koraka. Svaki korak utječe na sljedeći, tako da proces mora biti stabilan od početka do kraja.
Prvo, sirovu cijev mora se pažljivo odabrati. Vrsta čelika, debljina stijenke, stanje površine i početna veličina utječu na konačni rezultat. Ako početna cijev ima velike varijacije, postaje teže zadržati čvrste konačne tolerancije.
Zatim, hladno izvlačenje se često koristi za precizne čelične cijevi. Tijekom hladnog izvlačenja, cijev se povlači kroz matricu, a u mnogim slučajevima preko trna. Ovaj proces smanjuje i oblikuje cijev s boljom kontrolom nego samo vrućim oblikovanjem.
Zatim se može koristiti toplinska obrada za smanjenje naprezanja i poboljšanje mehaničkih svojstava. Nakon toga, ravnanje, rezanje, dimenzioniranje i završna obrada površine pomažu da se cijev približi konačnoj specifikaciji.
Konačno, inspekcija potvrđuje da li cijev ispunjava crtež. To uključuje provjeru ID, OD, debljine stijenke, ravnosti i stanja površine.
Hladno izvlačenje i kontrola trna
Hladno izvlačenje jedna je od ključnih metoda koje se koriste za proizvodnju čelične cijevi uske tolerancije. Može poboljšati dimenzijsku točnost, kvalitetu površine i čvrstoću materijala.
Matrica kontrolira vanjski promjer. U međuvremenu, trn pomaže kontrolirati unutarnji promjer. Zajedno, pomažu u formiranju točnije stijenke cijevi.
Međutim, alat mora biti dobro dizajniran. Kut umrijeti, veličina trna, podmazivanje, brzina izvlačenja i omjer smanjenja utječu na rezultat. Ako je bilo koji od ovih čimbenika nestabilan, ID i OD varijacije mogu se povećati.
Zato se iskusni proizvođači ne oslanjaju samo na jedan korak. Umjesto toga, kombiniraju kontrolu alata, kontrolu procesa i podatke inspekcije kako bi se cijev zadržala unutar potrebnog raspona.
Što znači tolerancija ravnosti
Tolerancija ravnosti opisuje koliko se cijev može saviti ili odstupiti od ravne linije preko zadane duljine. Često se navodi kao vrijednost po metru ili preko pune duljine cijevi.
Ravnost je kritična za dijelove koji se okreću, klize ili kreću u skladu s drugim komponentama. Cijev s lošom ravnosti može uzrokovati trčanje, vibracije, neravnomjerno trošenje i stres sastavljanja.
Na primjer, PTO pogonska osovina cijevi i dijelovi automobilskog mjenjača trebaju stabilnu ravnost jer rotacija povećava male pogreške. Cijevi hidrauličkih i pneumatskih cilindara također trebaju dobru ravnost kako bi se unutarnji dijelovi glatko kretali.
Dakle, tolerancija ravnosti nije samo vizualni zahtjev. Ima izravan utjecaj na životni vijek i radnu stabilnost.
Kako se kontrolira ravnost
Kontrola ravnosti počinje stabilnim oblikovanjem. Ako je stres crtanja neravnomjeran, cijev se može saviti nakon obrade. Dakle, omjer smanjenja, podmazivanje, stanje matrice i toplinska obrada su svi važni.
Nakon oblikovanja, cijevi često prolaze kroz opremu za ravnanje. Ravnanje valjkom se obično koristi za okrugle cijevi. Stroj primjenjuje kontrolirani pritisak kako bi se ispravilo savijanje uz održavanje oblika cijevi stabilnim.
Za čelične cijevi posebnog oblika, ravnanje će možda trebati više pažnje. Oblici poput ovalne, kvadratne, pravokutne, limunske, trokutaste ili zvjezdane cijevi profila različito reagiraju na pritisak. Kao rezultat, proces ravnanja mora odgovarati profilu cijevi i konačnoj upotrebi.
Nakon ravnanja, potreban je pregled. Proizvođači mogu provjeriti ravnost na ravnoj platformi, s mjeračima ili s mjernom opremom na temelju specifikacije.
Zašto debljina zida i okruglost također su važni
ID, OD i ravnost su ključne točke, ali oni ne rade sami. Debljina stijenke i zaobljenost također utječu na kvalitetu cijevi.
Ako je debljina stijenke neravnomjerna, cijev može imati slaba područja. Također može stroj neravnomjerno ili deformirati tijekom uporabe. U tlačnim sustavima, neravnomjerna debljina stijenke može smanjiti sigurnost i pouzdanost.
Roundness je također važan za precizne cijevi. Čak i ako prosječni OD izgleda ispravno, loša zaobljenost može uzrokovati probleme s prianjanjem. Također može utjecati na brtvljenje, kontakt ležaja i točnost strojne obrade.
Dakle, cjeloviti plan inspekcije trebao bi uključiti više od jednog broja. Pouzdan proizvođač gleda na cijelu geometriju cijevi.
Metode inspekcije za cijevi čvrste tolerancije
Dobra proizvodnja zahtijeva dobro mjerenje. Uobičajene metode inspekcije uključuju:
- Vernier čeljusti i mikrometre za provjere OD
- Mjerači provrta ili čepovi za ID provjere
- Mjerači debljine stijenke za kontrolu stijenke cijevi
- Mjerači ravnosti ili platforme za provjere savijanja
- Testeri hrapavosti površine kada je unutarnja ili vanjska završna obrada važna
- Vizualne provjere za pukotine, udubljenja, ogrebotine i oksidaciju
Za prilagođene narudžbe, inspekcija se može uskladiti s crtežom kupca. To pomaže u izbjegavanju zabune i održava obje strane usklađenima prije masovne proizvodnje.
Što bi kupci trebali potvrditi prije naručivanja
Kako bi dobili pravu čeličnu cijev čvrste tolerancije, kupci bi trebali pružiti jasne informacije na RFQ pozornici. To smanjuje kašnjenja i pomaže proizvođaču da odabere pravi proces.
Ključne pojedinosti uključuju:
- Čelični razred ili materijalni standard
- ID, OD i debljina zida
- Potrebni raspon tolerancija
- Tolerancija ravnosti
- Duljina i tolerancija duljine
- Zahtjevi za završnu obradu površine
- Potrebe za toplinskom obradom
- Krajnja uporaba i radni uvjeti
- Raspored količine i isporuke
- Crtanje ili uzorak, ako je dostupno
Osim toga, kupci bi trebali navesti koja je dimenzija najkritičnija. Za neke dijelove, ID je ključna točka. Za druge, OD ili ravnost mogu biti važniji. Jasan prioritet pomaže tvornici da izgradi bolji plan procesa.
FAKESI Mogućnosti proizvodnje preciznih cijevi
FAKESI proizvodi i isporučuje bešavne čelične cijevi, visokoprecizne precizne čelične cijevi, cijevi osovine PTO pogona i čelične cijevi posebnog oblika. Njegovi se proizvodi koriste u hidrauličnim cilindrima, pneumatskim cilindrima, osovinama pogona poljoprivrednih strojeva, osovinama mjenjača automobila, auto i motociklističkim dijelovima, pametnim bravama, kućištima motora i građevinskim strojevima.
S hladnim izvlačenjem i završnim procesima, FAKESI podržava prilagođena rješenja cijevi gdje su dimenzijska točnost i kvaliteta površine važni. Tvrtka također radi s posebnim profilima, uključujući limun, ovalne, kvadratne, pravokutne, trokutaste, zvjezdane i druge prilagođene oblike.
Za B2B kupce to znači da jedan dobavljač može podržati i standardne precizne cijevi i složenije zahtjeve cijevi profila.
Završna razmatranja
Kontrola ID-a, OD-a i ravnosti nije jedan korak inspekcije. To je rezultat izbora materijala, dizajna alata, hladnog izvlačenja, toplinske obrade, ravnanja, završne obrade i pažljivog mjerenja.
Kada se ovi koraci dobro upravljaju, čelična cijev čvrste tolerancije može poboljšati brzinu sastavljanja, smanjiti strojni rad i podržati bolje performanse proizvoda.
Za kupce u hidrauličkoj, automobilskoj, poljoprivrednoj i strojnoj industriji, rad s iskusnim proizvođačem preciznih čeličnih cijevi poput FAKESI-ja pomaže pretvoriti zahtjev za crtanje u stabilan, ponovljiv proizvodni dio.


 i vanjski (OD) promjer te ravnost)


